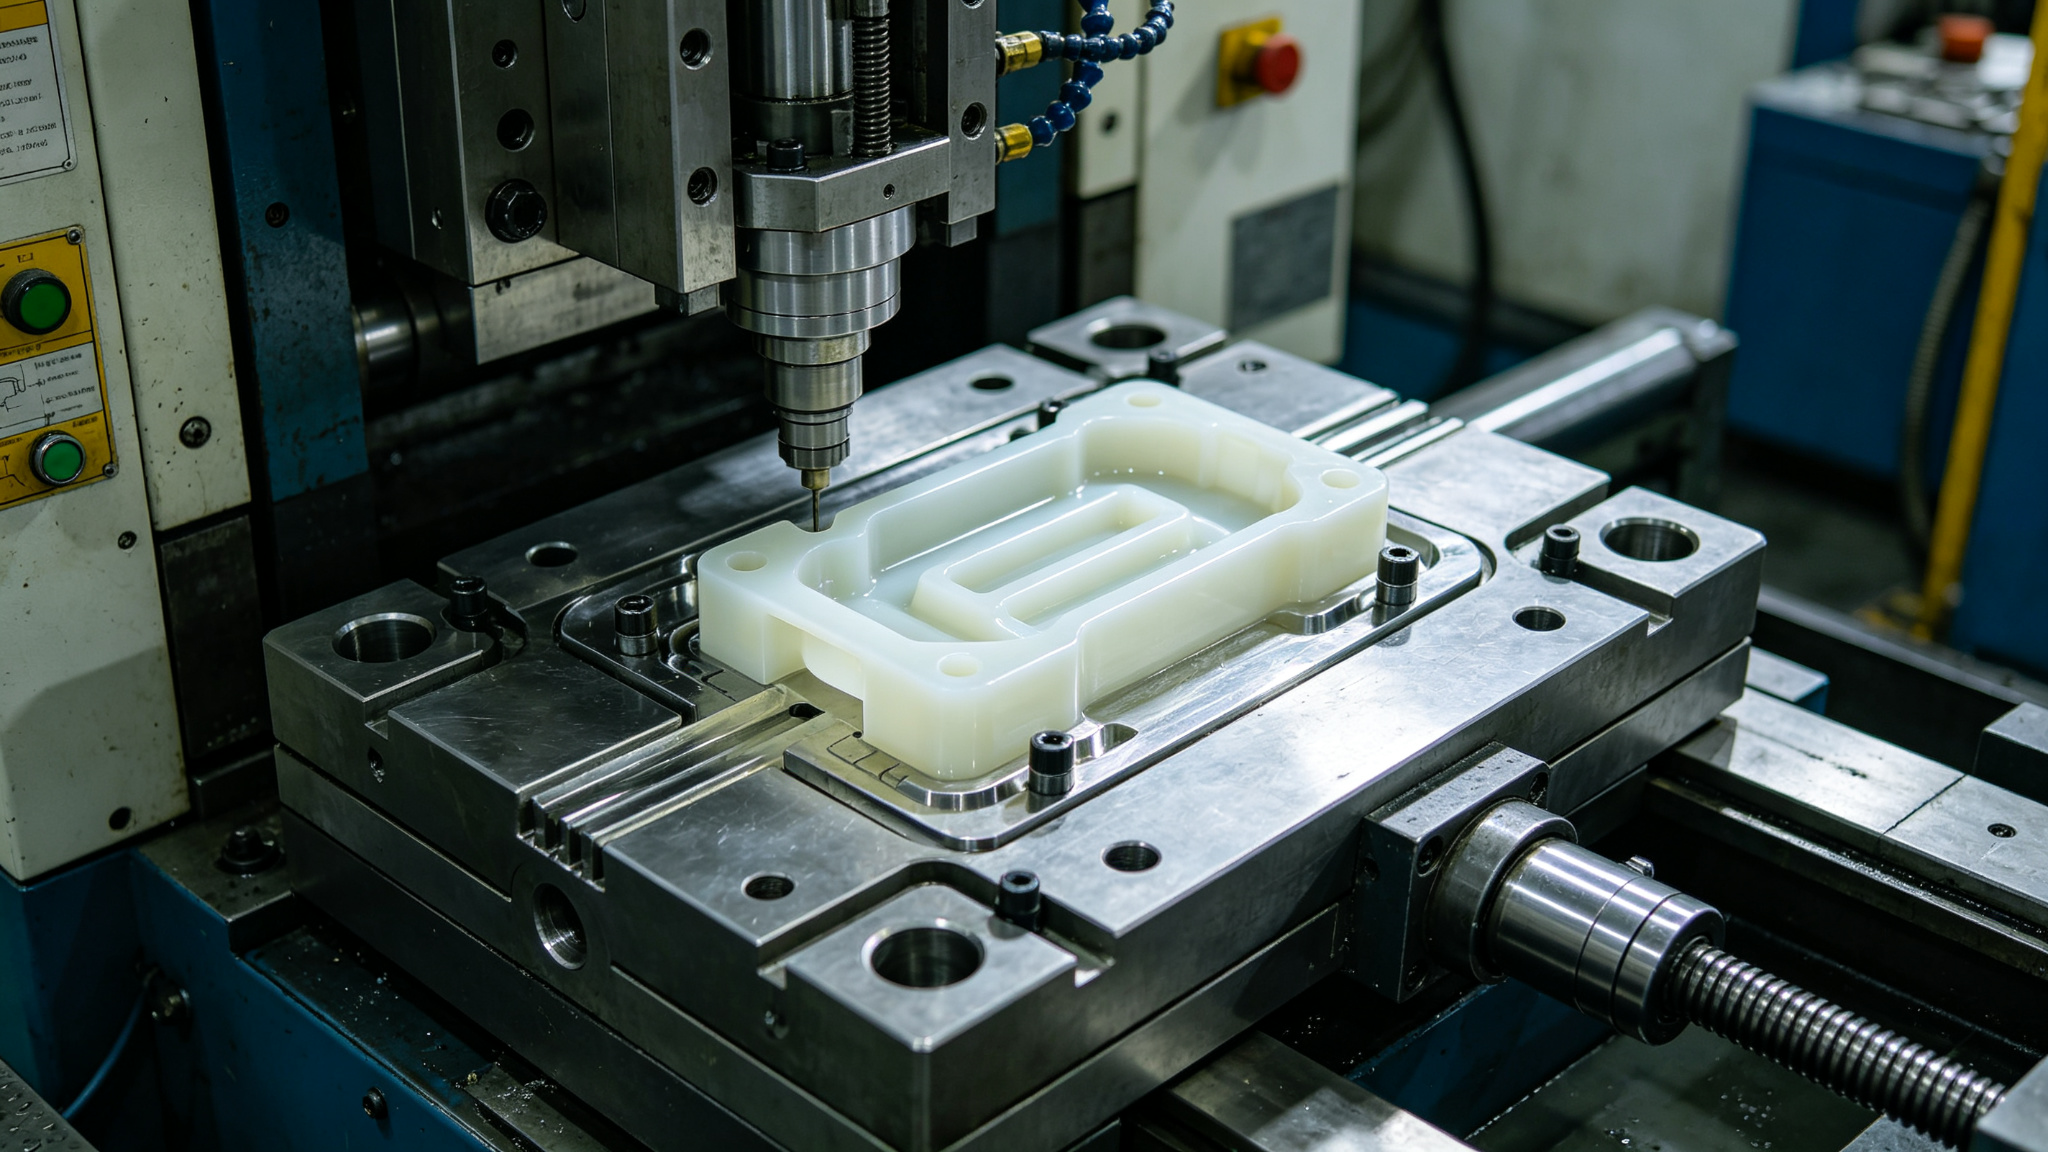
答案先行:灭火型材(PFCS-PR)是以热塑性或热固性树脂为基体、负载全氟己酮灭火剂,通过注塑或模压制成与设备内部空间完全吻合的三维灭火元件,专治电池包内部、开关柜母线室等"贴片贴不平、涂料刷不到"的不规则狭小空间。它不是标准件,而是根据客户设备内部结构量身定制的。本文讲清两种树脂体系、制造流程、设计要点与小批量生产方案。
电池包内部、开关柜母线室——这些地方形状不规则、空间狭小,贴片贴不平、涂料刷不到。这时就需要"灭火型材":用树脂注塑成与设备内部空间完全吻合的形状,精准嵌入。本文讲清它的制造工艺。
一、什么是灭火型材
灭火型材是以热塑性或热固性树脂为基体,负载全氟己酮灭火剂,通过注塑或模压制成特定三维形状的灭火元件。它不是标准件,而是根据客户设备内部结构"量身定制"的。
常见形态包括:条状、格栅状、套筒状、卡扣式、与结构件一体化的多功能件。
二、两种树脂体系
2.1 热塑性与热固性树脂对比
| 类型 | 代表材料 | 成型工艺 | 触发温度 | 特点 |
|---|---|---|---|---|
| 热塑性树脂 | PE/PP/EVA/PA | 注塑成型 | 100-180℃ | 可重复加热、生产快、成本低 |
| 热固性树脂 | 环氧树脂/硅树脂 | 模压/浇注 | 150-250℃ | 耐高温、强度高、尺寸稳定 |
定制案例:某新能源汽车电池厂在开发新一代 800V 高压平台电池包时,发现模组间隙形状不规则(最窄处仅 3mm),标准灭火贴片无法贴合。智立安团队获取电池包 3D 数模后,用 7 天完成格栅状灭火型材的结构设计,采用 3D 打印制作 5 套原型件进行装车验证。验证通过后开铝模(周期 2 周),小批量模压生产 200 套供电池厂热失控测试。最终该灭火型材在针刺测试中成功抑制相邻电芯热失控,帮助电池包通过 GB 38031 测试,随后转入钢模量产,月产能达到 5000 套。
三、制造流程
- 需求确认:获取设备3D模型或实物,确定安装空间和触发温度
- 结构设计:设计异形件的3D数模,预留安装卡扣和释放孔
- 开模:制作注塑模具(钢模或铝模,周期2-4周)
- 混料:树脂粒料与全氟己酮微胶囊或凝胶均匀混合
- 注塑/模压:控温成型,温度必须低于灭火剂触发温度
- 后处理:去飞边、检验、必要时组装背胶或卡扣
- 测试:触发温度测试、灭火试验、尺寸检验
四、设计要点
- 贴发热源:异形件应尽量靠近最可能起火的位置(电芯极柱、接线端子、IGBT)
- 释放方向:设计释放孔或薄弱面,引导灭火剂喷向火源
- 安装牢固:用卡扣、螺钉或支架固定,经受振动不脱落
- 不影响散热:不能堵塞设备正常通风散热通道
- 电气间隙:在高压设备中需保持绝缘距离
五、小批量怎么办
开模成本较高(数千至数万元),适合批量较大的定型产品。对于研发阶段或小批量项目,智立安提供3D打印原型和硅橡胶模具快速成型方案,降低前期投入,验证后再开钢模量产。
灭火型材把灭火功能"藏"进设备结构里,是被动灭火的最高形态。它需要灭火材料厂家与设备厂商深度协同设计。智立安提供从结构设计到量产的全流程定制服务。
工艺参数:全氟己酮微胶囊的壁材通常采用三聚氰胺-甲醛树脂或聚氨酯,芯材为全氟己酮液体,胶囊粒径 10-50 微米,负载率 60-70%。在注塑成型中,树脂熔体温度必须控制在全氟己酮沸点(49.2℃)以上但低于微胶囊壁材分解温度(通常 180-220℃),实际注塑温度一般为 120-160℃。混料时微胶囊与树脂粒料按重量比 3:7 至 4:6 混合,采用双螺杆挤出机造粒后再注塑。模压成型温度一般为 80-120℃,压力 5-15MPa,保压时间 2-5 分钟。成型后的灭火型材灭火剂负载率为 20-30%,触发温度由树脂基体软化温度决定。
灭火型材成型工艺参数
| 工艺 | 温度 | 压力 | 周期 | 适用批量 |
|---|---|---|---|---|
| 注塑成型 | 120-160℃ | 80-120MPa | 30-60秒/件 | 大批量(>1000件) |
| 模压成型 | 80-120℃ | 5-15MPa | 2-5分钟/件 | 中小批量 |
| 3D打印原型 | 200-250℃ | 常压 | 1-3小时/件 | 验证阶段 |
| 硅橡胶模浇注 | 60-80℃ | 常压 | 30-60分钟/件 | 小批量(<100件) |
常见问题:树脂定型件工艺
Q:灭火型材是什么?
A:以热塑性或热固性树脂为基体、负载全氟己酮,通过注塑或模压制成与设备内部空间吻合的三维灭火元件。
Q:适合什么场景?
A:电池包内部、开关柜母线室等贴片贴不平、涂料刷不到的不规则狭小空间。
Q:制造流程是怎样的?
A:需求与测绘 → 选树脂体系 → 模具/原型 → 注塑或模压成型 → 负载灭火剂 → 检测交付。
Q:设计要点有哪些?
A:贴合设备结构、预留散热与安装空间、负载率与灭火剂量达标、耐温匹配环境。
Q:小批量怎么办?
A:可用 3D 打印原型验证,小批量模压生产,无需大规模开钢模。